Batching plant HZS120 adalah stasiun pencampur beton tetap kelas menengah besar dengan kapasitas teoretis 120 m3/jam, memakai mixer JS2000 berkapasitas 2,0 m3 per adukan dan daya pengaduk 2×37 kW. Artikel ini menyusun spesifikasi dan struktur komponen unit secara sistematis: mulai dari mixer, sistem penimbangan agregat, jalur semen dan air, kebutuhan kelistrikan, hingga sistem kendali otomatis. Pembahasan diarahkan pada pembaca yang membandingkan konfigurasi stasiun sebelum pembelian, bukan pada perhitungan biaya investasi atau pemeliharaan harian, yang dibahas pada artikel lain dalam seri ini.
Spesifikasi Utama Batching Plant HZS120 Kelas Menengah Besar
Kapasitas dan mixer JS2000
Unit HZS120 menghasilkan hingga 120 m3 beton per jam pada kondisi operasi normal, dengan mixer JS2000 sebagai penggerak utama. Bak mixer berkapasitas 2,0 m3 per adukan, dan dua motor penggerak masing-masing 37 kW menggerakkan poros pengaduk ganda. Kapasitas bak yang lebih besar dibanding kelas 90 m3/jam membuat satu adukan menampung volume lebih banyak, sehingga ritme produksi untuk proyek menengah besar dapat dijaga tanpa menambah jumlah unit. Pada operasi normal, angka 120 m3/jam dihasilkan dari kombinasi kecepatan siklus mixer dan kelancaran pemasukan bahan, bukan dari putaran motor semata.
Komponen yang menyatu dalam satu rangkaian
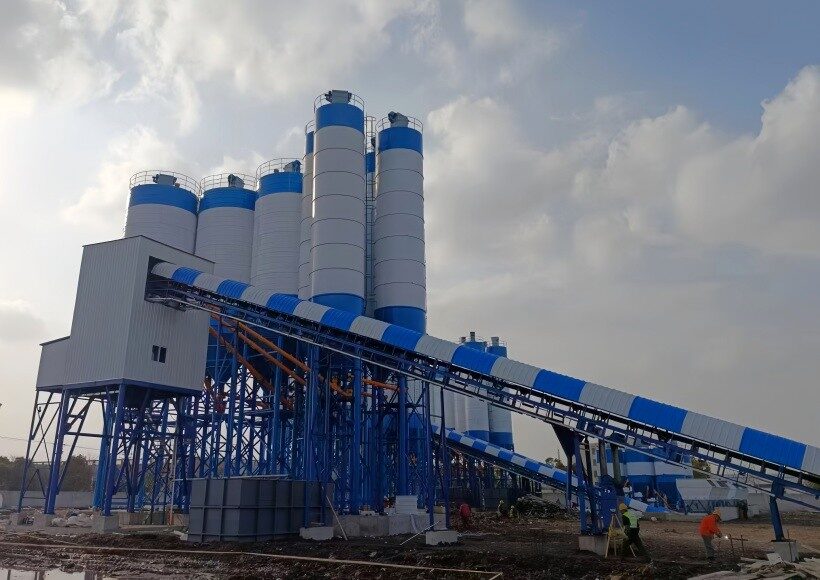
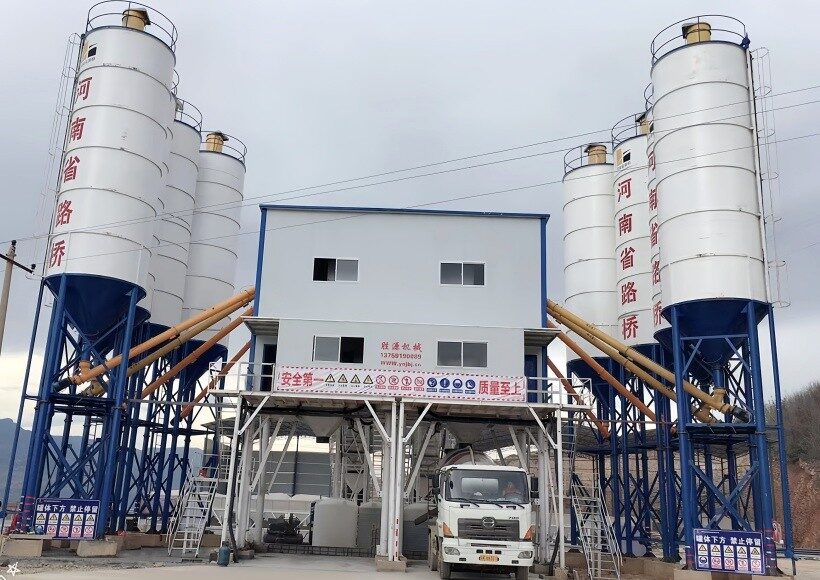
Di atas rangka baja utama terpasang mixer, ruang kendali, timbangan semen dan air, serta platform perawatan. Di bagian depan berdiri pemilah agregat dengan beberapa ruang bahan, dan konveyor miring mengangkut agregat ke atas hopper mixer. Silo semen berdiri terpisah di samping rangkaian, terhubung ke mixer melalui screw feeder. Pemahaman urutan komponen ini membantu saat menilai kelayakan lokasi dan merencanakan area kerja di lapangan. Setiap bagian memiliki peran tertentu dalam satu siklus, mulai dari penimbangan agregat, pemasukan bubuk, pengadukan, hingga pembongkaran beton ke armada pengangkut.
Sistem Mixer dan Pengadukan
Struktur mixer JS2000
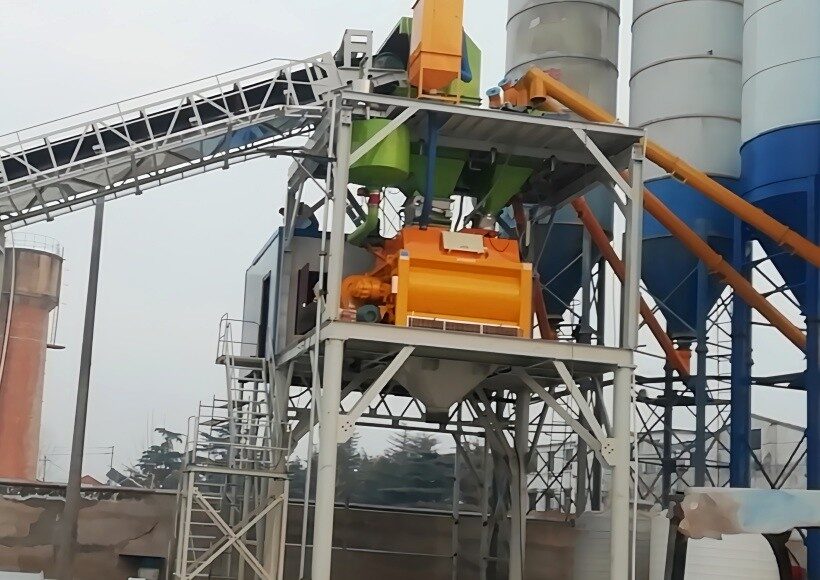
Mixer JS2000 memakai dua poros pengaduk sejajar dengan bilah baja tahan aus yang menyapu seluruh bak secara bergantian. Desain poros ganda memastikan agregat, semen, air, dan aditif tercampur merata dalam waktu pengadukan yang terukur, sehingga mutu beton konsisten antar adukan. Dinding bak dilengkapi pelapis aus yang dapat diganti saat menipis, dan pintu pembongkaran di bagian bawah dibuka lewat mekanisme pneumatik atau hidrolik sesuai konfigurasi.
Pintu keluar dan aliran keluar beton
Setelah pengadukan selesai, pintu bawah mixer terbuka dan beton jatuh ke truk pengangkut melalui saluran keluar. Ukuran pintu dan kemiringan saluran dirancang agar adukan keluar cepat tanpa menumpuk di bak. Pada operasi harian, kebersihan pintu keluar menjadi poin penting: sisa beton yang mengeras menghambat bukaan dan memperpanjang siklus, sehingga pembilasan dilakukan setelah adukan terakhir atau saat pergantian mutu campuran. Saluran keluar juga disesuaikan dengan tinggi bak truk pengangkut agar beton tidak menumpuk di bawah bak saat proses pembongkaran berlangsung.
Sistem Penimbangan dan Batching Agregat
Pemilah agregat dan ruang bahan
Agregat kasar dan halus ditempatkan di ruang terpisah pada batcher, masing-masing dengan pintu pengeluar yang dikendalikan otomatis. Pembagian ruang mencegah campuran ukuran butiran sebelum ditimbang, dan loader mengisi ruang dari sisi depan. Kapasitas ruang batcher pada kelas HZS120 disesuaikan dengan ritme produksi 120 m3/jam, sehingga pengisian ulang loader tidak menjadi titik tumpu yang menghentikan mixer. Lebar dan ketinggian sekat antar ruang menjaga pasir dan kerikil tetap terpisah sampai masuk ke wadah timbangan.
Timbangan agregat dan konveyor miring
Setiap jenis agregat ditimbang di wadah timbang sebelum dikirim ke konveyor miring. Konveyor sabuk mengangkat agregat ke hopper mixer dengan kecepatan yang teratur, dan penutup di atas sabuk mengurangi debu serta menghindari bahan jatuh saat menanjak. Akurasi timbangan memengaruhi proporsi campuran: penyimpangan pada agregat berdampak pada kekuatan dan keawetan beton akhir, sehingga kalibrasi dilakukan secara berkala sesuai jadwal perawatan.
Jalur Semen, Air, dan Aditif
Silo semen dan screw feeder
Semen dan bahan bubuk lain disimpan di silo semen, dialirkan ke timbangan semen lewat screw feeder yang digerakkan motor penggerak. Screw mengangkut bubuk secara tertutup, mengurangi paparan debu ke udara sekitar. Jumlah dan kapasitas silo disesuaikan dengan konsumsi harian proyek; untuk pilihan kapasitas silo yang sesuai, pengguna dapat merujuk pada halaman silo semen baut yang menjelaskan ukuran dan pemilihan tonase.
Timbangan air dan aditif
Air ditakar di wadah ukur tersendiri dengan pompa dan sensor volume, sedangkan aditif diukur dalam dosis kecil lalu dicampurkan ke bak mixer. Pembacaan kadar air dikoreksi terhadap kelembapan agregat pada cuaca hujan, karena pasir basah mengubah kebutuhan air efektif dalam campuran. Pembacaan timbangan yang stabil menuntut sensor bersih dari debu dan tidak tertahan bongkahan bahan di sekitar dinding wadah. Dalam operasi yang panjang, perawatan sensor dan sekrup penyetel nol dilakukan sebagai bagian dari pemeriksaan rutin, bukan sebagai tindakan darurat saat mutu beton sudah menyimpang.
Kebutuhan Kelistrikan dan Penggerak
Daftar beban unit
Selain dua motor mixer 2×37 kW, batching plant HZS120 menambah beban dari motor batcher, konveyor, screw feeder, pompa air, kompresor angin, dan sistem kendali. Total beban tidak dihitung dari motor mixer saja, melainkan dari seluruh penggerak yang bekerja dalam satu siklus. Penyediaan daya listrik di lokasi harus memperhitungkan arus awal saat motor start, sehingga kapasitas sumber daya dan pembatas beban dihitung sebelum unit dipasang.
Kontrol daya dan pengaman
Distribusi listrik diatur melalui panel kontrol dengan pembagian sirkuit untuk masing-masing bagian, dilengkapi pengaman beban lebih dan gangguan fasa. Grounding dipasang sebagai jalur pembuang arus bocor, dan ruang panel dijaga kebersihannya dari debu semen agar kontak tidak menempel atau panas berlebih. Kabel penghantar dipilih sesuai jarak dari sumber daya ke panel, dan ruang di sekitar mesin dijaga agar tidak menumpuk bahan yang menutupi jalur bongkar atau akses perawatan. Untuk catatan komponen yang perlu disiapkan sebagai cadangan, halaman spare parts batching plant merangkum bagian aus dan kebutuhan penyimpanan suku cadang.
Sistem Kendali Otomatis Batching Plant HZS120
Ruang kendali dan urutan siklus
Operasi dijalankan dari ruang kendali terpusat yang mengatur urutan penimbangan, pengisian, pengadukan, dan pembongkaran sesuai formulasi campuran yang tersimpan. Operator memantau pembacaan timbangan, kecepatan konveyor, dan status pintu keluar dari satu tempat. Mode manual disediakan sebagai cadangan bila sebagian jalur otomatis perlu ditangani langsung di lapangan, misalnya saat membersihkan sisa bahan atau mengatur ulang siklus.
Pencatatan formulasi dan produksi
Sistem menyimpan data formulasi mutu beton, termasuk proporsi semen, agregat, air, dan aditif untuk setiap campuran. Pencatatan ini memudahkan reproduksi mutu yang sama pada adukan berikutnya dan menjadi acuan saat ada keluhan mutu di lapangan. Pada konfigurasi tertentu, sistem juga mencatat jumlah adukan dan volume per shift, yang berguna untuk evaluasi produktivitas harian. Data ini membantu operator dan pengelola lokasi melihat bagian mana yang memperlambat siklus, serta menjadi dasar penjadwalan perawatan sebelum komponen mengalami kerusakan penuh.
Kesesuaian dengan Jenis Proyek
Proyek komersial dan infrastruktur menengah besar
Kapasitas 120 m3/jam cocok untuk pemasok beton komersial di wilayah perkembangan, proyek gedung bertingkat, jembatan, dan pekerjaan infrastruktur yang menuntut pasokan stabil sepanjang hari. Ritme produksi kelas ini menuntut kesiapan armada truk dan pasokan agregat yang rapi, karena kekurangan salah satu sisi menurunkan keluaran aktual di bawah angka teoretis. Untuk pembanding di kelas kapasitas lebih tinggi, artikel tentang batching plant HZS180 180 m3/jam menjelaskan perbedaan tata letak dan kebutuhan pendampingan produksi.
Batasan unit dan pertimbangan lokasi
Batching plant HZS120 bukan pilihan untuk lokasi yang berpindah-pindah dalam waktu pendek, karena struktur tetap menuntut area dasar, penataan silo, dan jalur konveyor yang permanen. Bila proyek hanya membutuhkan volume kecil dan lokasinya tersebar, kelas stasiun kecil atau unit mobile lebih sesuai. Pilihan model perlu disesuaikan dengan volume harian, kondisi lahan, dan ketersediaan listrik di lokasi, bukan hanya pada angka kapasitas jam tertinggi. Perencanaan area silo, jalur loader, dan putar balik truk juga harus masuk dalam penilaian awal sebelum unit dikirim ke lokasi pemasangan. Untuk kebutuhan di kelas 75 hingga 90 m3/jam, artikel batching plant HZS90 dapat dijadikan pembanding ritme produksi dan kebutuhan komponen.
Pabrikan dan Dukungan Konfigurasi
Pengalaman tim dan pendampingan teknis
Pabrikan didirikan pada tahun 2019, sementara tim teknisnya memiliki pengalaman lebih dari dua puluh tahun di bidang peralatan pencampur beton. Konfigurasi unit, jumlah silo, pilihan sistem kendali, dan peralatan pendamping disesuaikan dengan kebutuhan proyek serta kondisi lokasi pemasangan. Harga akhir dihitung menurut daftar konfigurasi yang dipilih, tidak ditetapkan sebagai angka tunggal tanpa rincian bagian. Dukungan teknis mencakup panduan pemasangan, pengujian awal di lokasi, dan pelatihan operator terhadap urutan siklus serta pemeriksaan harian unit. Pertanyaan mengenai kesesuaian model dan kebutuhan daya dapat diajukan melalui halaman kontak kami.
Secara keseluruhan, batching plant HZS120 menghadirkan keseimbangan antara kapasitas 120 m3/jam, mixer JS2000 2,0 m3, dan sistem kendali yang terpusat. Batching plant HZS120 menjadi pilihan andal untuk produksi beton skala menengah besar bila dukungan bahan, armada, dan listrik di lokasi tercukupi sesuai spesifikasi unit. Pemilihan konfigurasi yang tepat menjaga keluaran tetap stabil dan mengurangi risiko penurunan mutu pada pengecoran jangka panjang.