Artikel ini merangkum perawatan batching plant HZS50 dan titik henti yang paling sering muncul saat unit berproduksi secara berkelanjutan, dari siklus batching machine, stabilitas penimbangan, sistem udara, pelapis dan mata mixer, hingga sekrup pengangkut semen. HZS50 bekerja dengan mixer JS1000 berisi 1,0 m3 beton per siklus dan kapasitas teoretis 50 m3/jam, ditopang dua motor 30 kW. Pada produksi harian yang terus berjalan, gangguan kecil sering berubah menjadi henti siklus bila tidak dibaca lebih awal: pintu buang macet, timbangan melayang, tekanan udara turun, pelapis aus, atau sekrup tersumbat. Pembahasan berikut memuat tanda awal, penyebab umum, dan tindakan sebelum gangguan mengganggu pengecoran. Konfigurasi dasar unit dapat dibaca pada artikel pemilihan batching plant HZS50.
Siklus batching machine batching plant HZS50 saat produksi berkelanjutan
Waktu buka tutup pintu bak
Pintu buang bak agregat membuka dan menutup dalam tiap siklus penimbangan. Lama gerakan ini memengaruhi ritme angkat material ke mixer; jika pintu melambat di tengah produksi, siklus berikutnya menunggu dan mixer menganggur. Penyebab umum meliputi debu agregat yang menempel pada engsel, rantai atau sabuk yang kendor, serta silinder udara yang tidak mendapat tekanan cukup. Periksa apakah buka tutup bergerak lancar dan tidak ada material menggantung di tepi pintu pada awal shift.
Gejala yang perlu dicatat adalah pintu yang bergetar saat tertutup, suara gesekan dari engsel, atau sisa pasir yang jatuh setelah pintu rapat. Membersihkan ambang pintu dan melumasi engsel sesuai jadwal mencegah penumpukan yang mengganjal gerakan. Jika pintu tetap lambat setelah dibersihkan, pemeriksaan pada silinder dan katup udara dilakukan sebelum dipakai untuk pengecoran rutin. Detail komponen batching machine tersedia di halaman produk batching plant HZS50.
Palung timbang dan kompensasi jatuh material
Setelah pintu bak tertutup, palung timbang menakar agregat sebelum dialirkan ke mixer. Setiap fraksi masuk dalam urutan yang ditentukan resep, dan sensor memantau berat material di palung. Kompensasi jatuh material menambah sisa material yang masih melayang saat pintu mulai menutup, agar dosis akhir mendekati target. Bila kompensasi salah, material lebih atau kurang dari resep dan kekuatan beton bisa menyimpang dari batch ke batch.
Tanda masalah muncul saat berat akhir berulang kali melampaui atau kurang dari target pada fraksi yang sama. Penyebabnya bisa berupa sensor yang bergeser titik nol, palung yang tidak tergantung bebas karena sisa agregat menumpuk di sudut, atau kompensasi jatuh yang tidak disesuaikan dengan kelembapan agregat. Palung dibersihkan dari endapan, dan titik nol sensor diperiksa pada jadwal perawatan berkala. Perbandingan biaya operasi unit ini dibaca pada artikel struktur biaya batching plant HZS50.
Stabilitas penimbangan batching plant HZS50
Sensor agregat dan titik nol
Sensor timbang agregat bekerja di bawah getaran mixer dan benturan agregat yang terus dijatuhkan. Seiring waktu, titik nol dapat bergeser sehingga pembacaan awal tidak kembali ke angka nol saat palung kosong. Geseran ini membuat proporsi pasir dan kerikil tidak sesuai resep, meskipun panel terlihat normal. Kalibrasi terhadap timbangan referensi dilakukan setelah pemasangan dan diperiksa ulang setelah beberapa minggu operasi serta setelah getaran berat.
Perlindungan sensor meliputi penutup dari debu semen dan kabel yang tidak tertarik oleh gerakan palung. Jangan menyangga badan sensor dengan pembersihan yang menekan palung, karena tekanan tambahan mengubah pembacaan. Jika hasil slump di lapangan mulai tidak stabil, pengecekan penimbangan adalah langkah pertama sebelum menyalahkan kualitas material. Suku cadang sensor dan komponen timbang dapat dilihat pada halaman suku cadang batching plant.
Penimbangan semen dan sekrup
Semen dialirkan dari silo melalui sekrup ke bak timbang semen. Dosis semen dihitung dari berat yang masuk, dengan kompensasi jatuh bubuk saat sekrup berhenti. Akurasi dosis semen sangat memengaruhi kekuatan dan konsistensi campuran, sehingga sekrup yang macet, sensor yang melayang, atau kebocoran seal harus ditangani sebelum produksi lanjut. Semen yang menggumpal karena kelembapan juga dapat menyempitkan aliran dan memperlambat pengisian dosis.
Pemeriksaan rutin melihat apakah berat semen mencapai target dalam waktu wajar, dan apakah ada kebocoran bubuk di sambungan sekrup. Jika pengisian semen jauh lebih lama dari biasanya, penyumbatan atau gumpalan di dalam sekrup perlu dibuka dan dibersihkan. Kelembapan di silo dicek melalui kondisi bubuk di pintu keluar, karena semen yang menggumpal merusak dosis dan menyulitkan pembersihan saluran.
Sistem udara pada operasi harian
Tekanan angin dan tangki udara
Sistem pneumatic menggerakkan pintu buang bak, pintu buang mixer, dan sebagian mekanisme buang material. Kompresor mengisi tangki udara, dan tekanan dijaga dalam rentang kerja yang dirancang. Tekanan yang turun membuat pintu bergerak lambat atau tidak menutup rapat, material bocor ke palung berikutnya, dan siklus timbang menjadi tidak akurat. Pada produksi berkelanjutan, kompresor bekerja secara siklis, jadi penurunan tekanan bisa muncul perlahan seiring keausan komponen.
Periksa pembacaan manometer sebelum operasi dan dengarkan kebocoran udara pada sambungan selang serta silinder. Tangki udara dikeringkan secara berkala untuk mengeluarkan kondensasi yang terkumpul, karena air di dalam sistem merusak seal dan katup. Filter udara dijaga bersih agar kompresor tidak bekerja berlebihan. Jika tekanan sulit dipertahankan, periksa apakah ada selang yang kendor atau seal silinder yang bocor sebelum membebani kompresor terus menerus.
Seal pintu buang dan silinder
Seal pada pintu buang menjaga agregat dan semen tidak keluar celah saat pintu tertutup. Seal yang aus atau retak membuat material merembes, menggerus engsel, dan mengotori palung timbang. Silinder udara mendorong pintu membuka dan menutup; batang silinder yang kotor atau seal yang bocor memperlambat gerakan dan menurunkan tekanan sistem. Pada akhir shift, permukaan seal dibersihkan dari sisa pasir dan semen agar tidak mengering menempel.
Gerakan pintu yang tidak rata biasanya menandakan salah satu sisi seal atau engsel lebih aus. Jika ada material keluar dari celah secara rutin, seal segera diperiksa dan diganti sebelum rusak merambat ke engsel dan rangka. Jangan memaksa pintu bekerja dengan tekanan lebih tinggi untuk menutup kebocoran, karena cara itu merusak silinder dan struktur pintu. Unit yang lebih besar dengan mekanisme serupa dapat dibandingkan pada halaman produk batching plant HZS60.
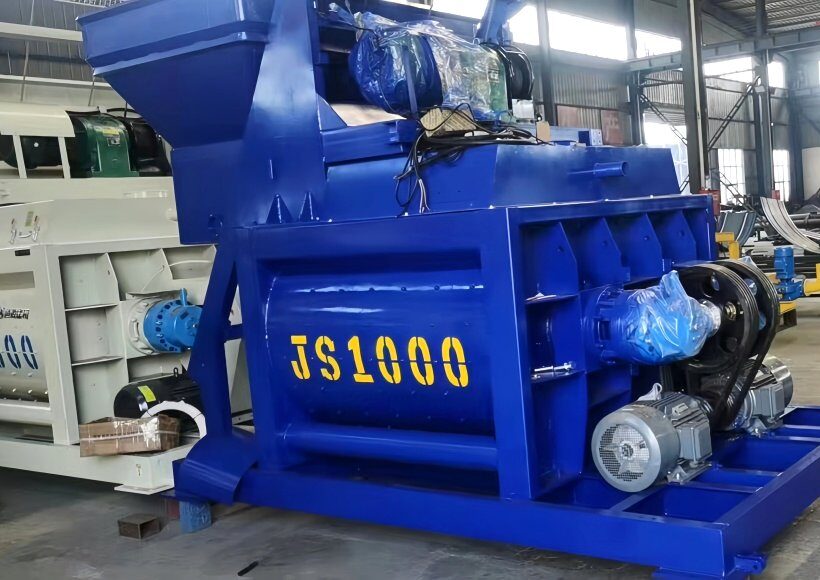
Pelapis dan mata mixer JS1000
Ketebalan pelapis dinding
Bagian dalam mixer selalu bergesekan dengan agregat dan semen dalam tiap siklus. Pelapis dinding dan sudut wadah melindungi body mixer dari aus langsung, dan ketebalannya menurun seiring jumlah batch yang diaduk. Pelapis yang menipis membuat body mixer terkikis, memperbaiki pelapis menjadi lebih mahal dibanding mengganti pelapis tepat waktu. Pada pemeriksaan berkala, pelapis diukur ketebalannya dan yang sudah tipis diurutkan untuk diganti.
Perhatikan bagian sudut wadah dan dekat aliran buang, karena aliran material terkonsentrasi di area tersebut dan aus lebih cepat. Baut pelapis dikencangkan kembali saat pelumasan, dan baut yang longgar atau kepala baut aus dicatat untuk diganti. Jangan menunda penggantian hingga pelapis berlubang, karena agregat yang bergesekan langsung dengan body merusak dinding wadah secara permanen. Daftar pelapis dan baling cadangan dibahas pada halaman suku cadang yang tersedia di situs kami.
Putaran poros dan seal poros
Dua poros pengaduk berputar berlawanan arah mengaduk campuran homogen. Seal di ujung poros menjaga semen dan air tidak keluar ke luar wadah, sekaligus melindungi bearing dari material masuk. Seal yang bocor meninggalkan noda semen pada badan mixer dan melumasi bearing dengan kotoran, yang lama kelamaan merusak bantalan. Suara poros tidak biasa, getaran berlebih, atau kebocoran di ujung wadah menjadi tanda awal yang perlu ditangani.
Pelumasan bearing dan seal sesuai jadwal menjaga putaran tetap lancar. Periksa apakah ada serpihan logam atau semen keras di sekitar seal pada akhir shift, dan bersihkan sebelum mengering. Jika seal sudah bocor, penggantian sebaiknya dilakukan segera agar material tidak masuk ke reducer dan bearing. Suhu poros yang naik saat operasi juga diamati, karena panas berlebih menandakan pelumas menurun atau bearing mulai aus.
Sekrup pengangkut semen
Kemacetan dan gumpalan material
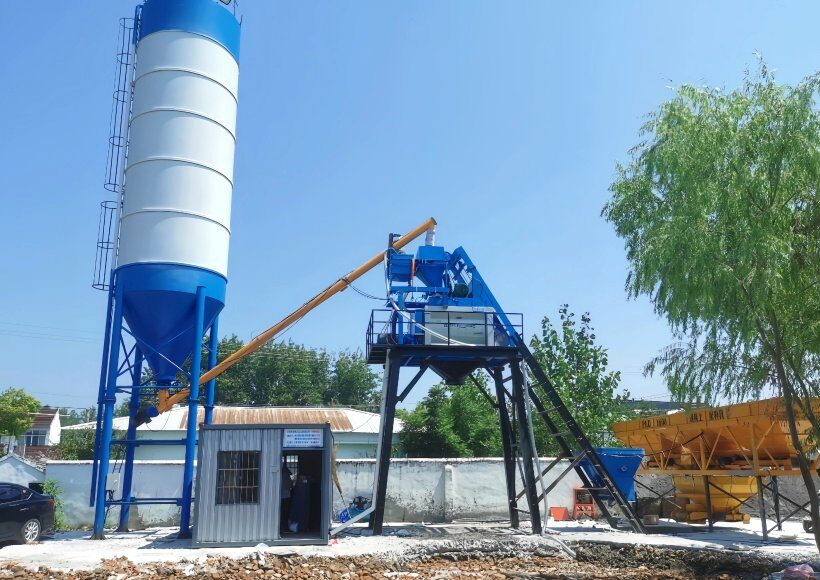
Sekrup meneruskan semen dari silo ke bak timbang melalui saluran tabung. Semen yang menggumpal karena kelembapan atau material lain yang masuk dapat menyumbat tabung, sehingga pengisian dosis melambat dan motor sekrup bekerja lebih berat. Tanda awal adalah dosis semen lama tercapai, motor mendengung lebih keras, atau ada kebocoran bubuk di sambungan tabung. Kemacetan tidak boleh didorong dengan menambah daya secara paksa, karena sekrup dan bearing ujung bisa rusak.
Jalankan sekrup dengan bersih sebelum menambah pemakaian. Buka tutup pemeriksaan pada tabung untuk mengeluarkan gumpalan, dan periksa apakah ada benda asing yang ikut masuk dari silo. Pastikan outlet silo tidak membuang semen basah ke sekrup. Pengendalian kelembapan di silo, penyegelan penutup, dan pemeriksaan rutin terhadap aliran semen mencegah penyumbatan berulang saat produksi padat.
Bushing dan ujung sekrup
Ujung sekrup ditopang bushing atau bantalan yang menjaga poros tetap segaris. Keausan bushing membuat poros bergoyang, sekrup menggesek dinding tabung, dan daya motor meningkat. Seal di ujung mencegah bubuk semen keluar ke bantalan. Periksa suara putaran sekrup dan getaran pada ujung tabung; jika poros terasa goyang saat berputar, bushing perlu diperiksa sebelum rusak merambat ke motor dan reducer.
Perataan sekrup terhadap corong masuk dan keluar dipertahankan, tanpa tekukan paksa pada sambungan flens. Bushing yang aus dan seal yang kering diganti sesuai interval perawatan, bukan menunggu macet total. Kondisi sekrup menjadi bagian dari catatan perawatan shift, sehingga penggantian dapat dijadwalkan pada jeda produksi, bukan di tengah pengecoran yang menunggu beton.
Pemeriksaan sebelum operasi dan serah terima
Checklist awal shift
Sebelum produksi dimulai, operator memeriksa tekanan udara, kedudukan sensor timbang, kondisi pintu buang, pelumas poros mixer, dan aliran sekrup semen. Catatan ini pendek namun menutup titik-titik yang paling sering berhenti saat siklus pertama. Jika ada gerakan pintu yang lambat, timbangan yang tidak kembali nol, atau kebocoran seal, masalah ditangani sebelum resep pertama dijalankan, bukan saat truk sudah antre di buang.
Area sekitar mixer dan bak dibersihkan dari sisa beton kering, dan material yang menggantung di pintu buang dibuang. Loader memastikan agregat tersedia cukup untuk satu rangkaian produksi, dan tangki air terisi sesuai kebutuhan. Pemeriksaan awal ini juga mencatat kondisi cuaca: hujan membuat agregat basah, jadi dosis air dalam resep perlu disesuaikan tanpa mengubah proporsi semen dan agregat diam-diam.
Catatan serah terima antar shift
Catatan serah terima mencatat gangguan yang muncul, komponen yang sudah diganti atau diperbaiki, dan parameter yang perlu diawasi pada shift berikutnya. Tanpa catatan, masalah yang hanya muncul sebentar bisa terulang tanpa diketahui operator pengganti. Catatan singkat mencakup waktu gangguan, bagian yang terdampak, tindakan yang diambil, dan apakah masih perlu pemantauan lanjutan. Unit yang dijalani dua shift sangat bergantung pada dokumentasi ini.
Perawatan berkala dijadwalkan berdasarkan jam kerja mixer dan jumlah batch, bukan hanya tanggal kalender. Komponen aus diperiksa menurut intensitas pakai, dan suku cadang penting disimpan di lokasi agar tidak menunggu pengiriman saat unit harus lanjut produksi. Untuk peninjauan kebutuhan perawatan dan ketersediaan suku cadang pada unit Anda, tim kami siap membantu melalui halaman kontak kami.
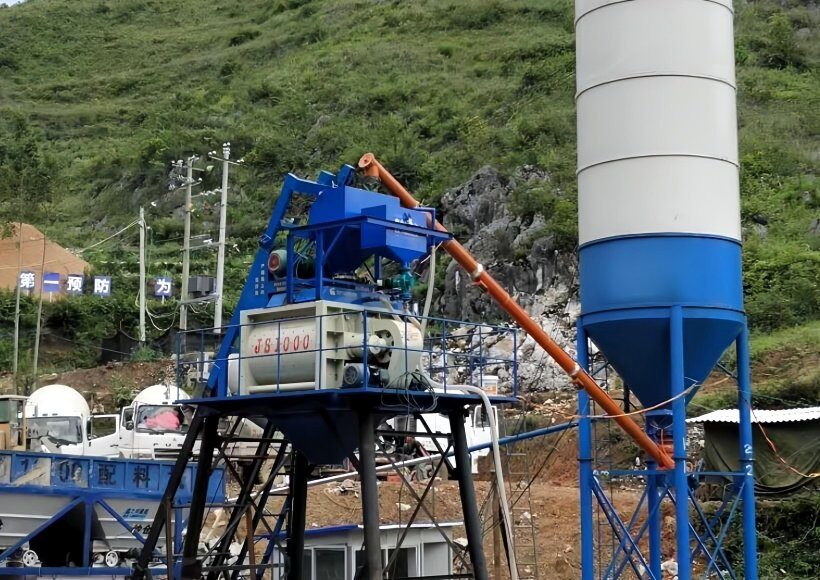
Memantau perawatan batching plant HZS50 dan titik henti berarti membaca tanda awal di lima bidang: siklus batching machine, penimbangan agregat dan semen, sistem udara, pelapis serta poros mixer, dan sekrup semen. Gangguan yang tertangani di awal shift jauh lebih murah daripada henti di tengah pengecoran. Lakukan checklist sebelum operasi, catat serah terima antar shift, dan jadwalkan penggantian komponen aus berdasarkan jam kerja nyata. Perusahaan kami berdiri pada 2019, sedangkan tim teknisnya membawa pengalaman lebih dari 20 tahun di bidang peralatan beton, siap membantu menyusun jadwal perawatan yang sesuai pola produksi unit Anda.